Fabricación

Hogar / Fabricación

Cera perdida Proceso de fundición

La fundición de cera perdida (también conocida como fundición de inversión o fundición de precisión) es un proceso de fundición en el que se inyecta cera líquida en un molde de metal para crear un patrón de cera consistente con la fundición; luego, su exterior se recubre con varias capas de materiales cerámicos refractarios, como arcilla, y la cera se calienta para que se derrita, dejando una cubierta endurecida hecha de materiales refractarios. Se cuece la carcasa de cerámica endurecida y se vierte metal fundido en la carcasa del molde. Después de que el metal se enfría, se hace vibrar la carcasa del molde para obtener la pieza fundida de metal.

El término fundición de inversión proviene del proceso de fundir la cera dentro de la carcasa de un molde calentándola. La fundición de inversión suele ser más popular que otros procesos de fundición porque las piezas fundidas de inversión tienen una alta precisión dimensional y una baja rugosidad superficial, se pueden utilizar para piezas de paredes delgadas o piezas con estructuras internas y externas complejas y, a diferencia de la fundición en arena, no requieren ángulo de tiro.

La fundición de inversión cubre una amplia gama de materiales, incluidos acero al carbono, acero aleado y acero inoxidable, así como materiales no ferrosos como aleaciones de aluminio y cobre. En el campo del procesamiento en caliente, se puede aplicar a la fundición de inversión para piezas difíciles o que no son fáciles de formar, y para algunas piezas de forja con altos costos de procesamiento. En el campo de la fundición, algunos productos se pueden utilizar para reemplazar otras formas de fundición, reduciendo las tolerancias de mecanizado y corte, disminuyendo los costos y mejorando la precisión dimensional, la rugosidad de la superficie y las propiedades mecánicas de los materiales, mejorando así los grados del producto.
Contáctenos

Inversión Proceso de fundición

El proceso de fundición de inversión incluye varios pasos: fabricación de moldes de metal،producción de moldes de cera y árboles de patrones, moldeo de conchas, vertido, limpieza y corte de arena, compuerta de molienda y acabado.

  • 01
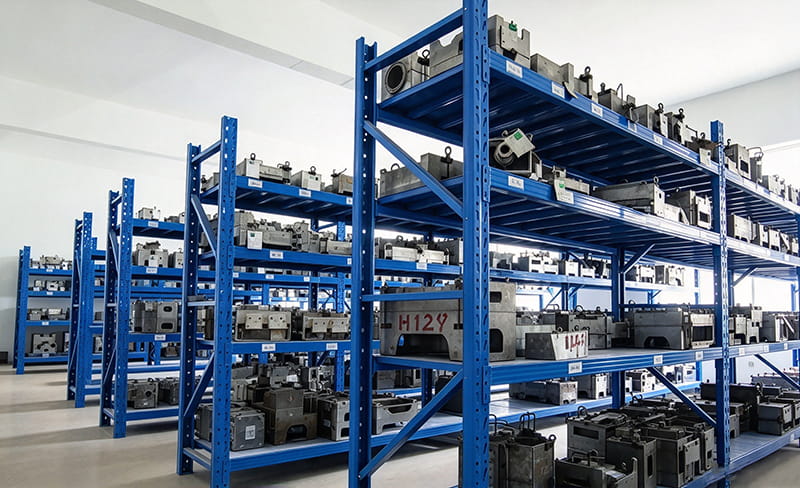
    01. Fabricación de moldes de metal

    De acuerdo con los dibujos del cliente y los requisitos del producto, el proceso de fundición, la ubicación de la compuerta y el molde del producto se diseñan utilizando el sistema de simulación de fundición y luego se fabrica el molde de metal. La tasa de contracción del producto durante la producción debe calcularse de acuerdo con los requisitos del proceso.

  • 02
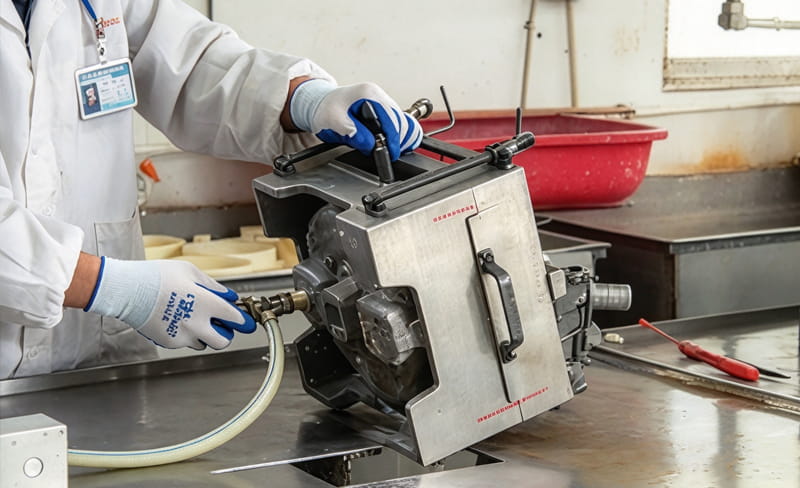
    02. Producción de moldes de cera

    La producción de moldes de cera para productos se lleva a cabo en un taller de moldes de cera a temperatura constante. La cera líquida se transporta a la máquina para hacer pasta a través del tubo transportador de cera líquida, donde se enfría y se agita para hacer pasta de cera. Luego, la pasta de cera se envía a cada estación de producción a través de la tubería de transporte de pasta de cera. Se inyecta en el molde metálico bajo cierta presión para formar el molde de cera.

  • 03
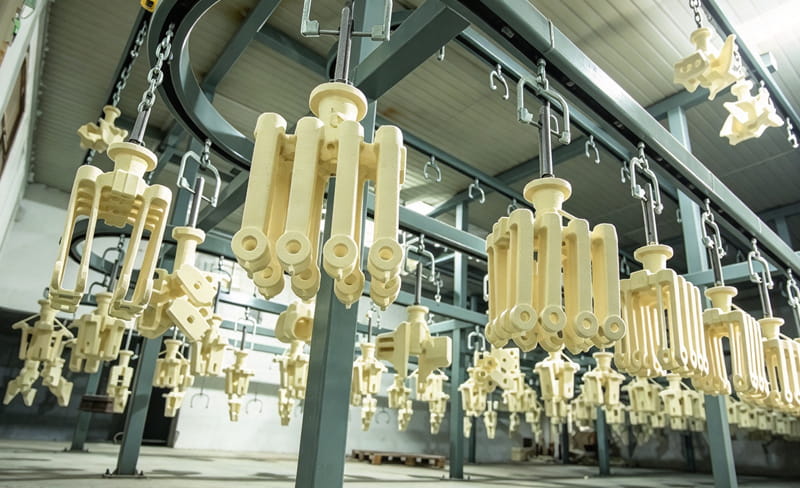
    03. Árbol con patrón de cera

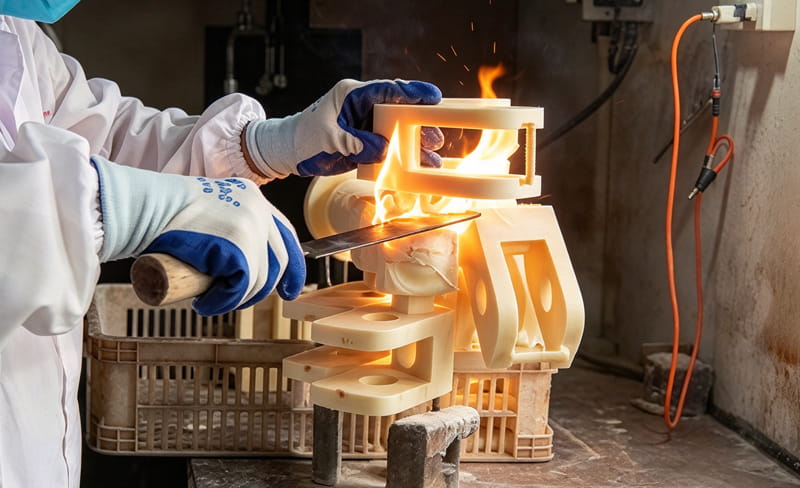
    Una vez enfriado el molde de cera, se pule y se inspecciona. Según la tarjeta de proceso del producto, los moldes de cera se sueldan a las varillas de cera una por una según sea necesario, formando un sistema de fundición del producto — el árbol de cera (árbol de grupo).

  • 04
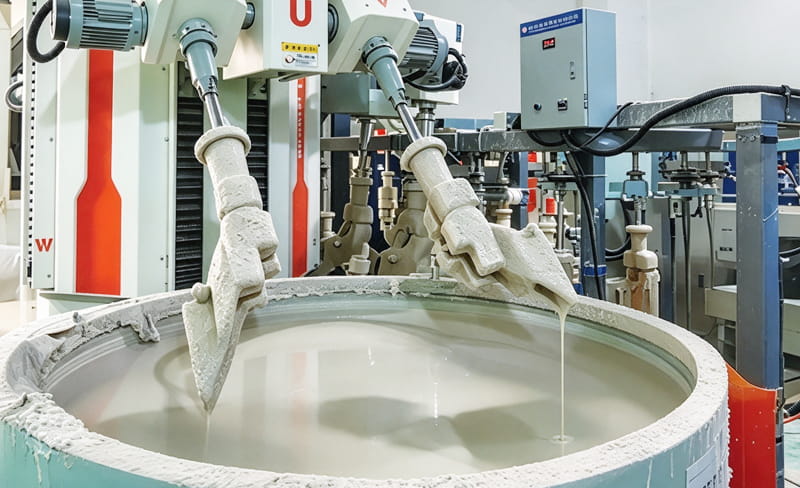
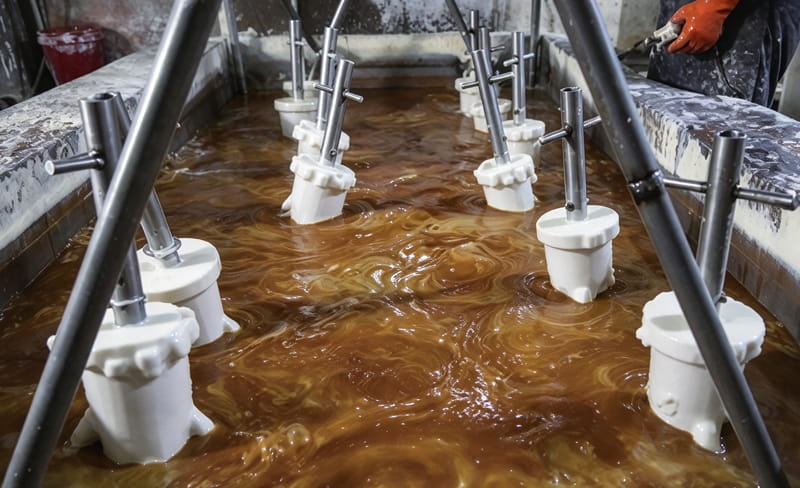
    O4. Moldeo de carcasas

    Una vez formado el árbol de cera, los moldes de cera se envían al robot fabricante de conchas a través de la línea de producción automática. Utilizando un robot de cuatro a ocho brazos, los moldes de cera se sumergen secuencialmente en una suspensión hecha de sol de sílice y polvo de mullita. Luego se rocía arena molay de diversas especificaciones sobre la superficie del molde de cera con una lijadora, después de lo cual los moldes se colocan en una cámara de secado de temperatura y humedad constantes para su secado. Después de siete ciclos, se forma una cáscara dura en la superficie del molde de cera. Después de dejarla reposar de forma natural durante 24 horas, la cáscara se coloca en un tanque de desparafinado, donde la cera del interior se funde con vapor a alta temperatura, produciendo un molde de cáscara hueca.

  • 05
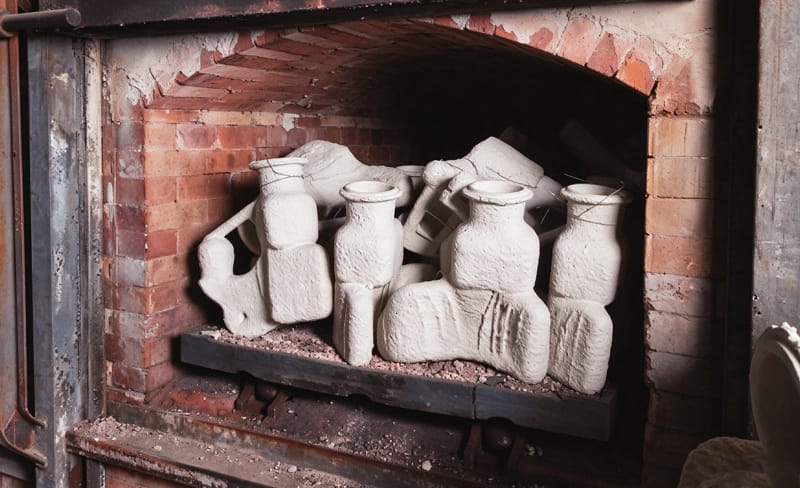
    05.Verter

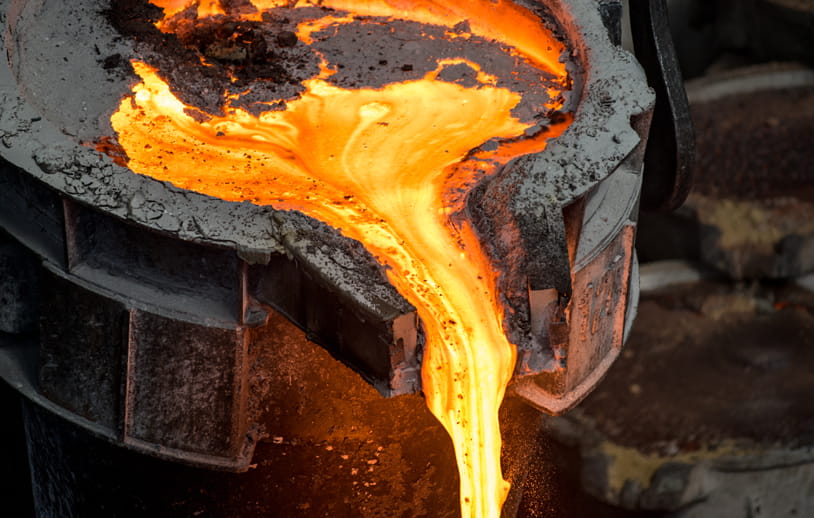
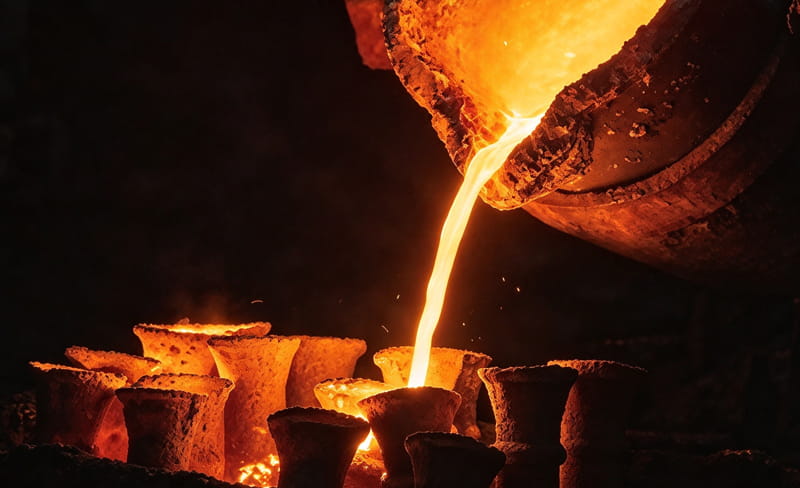
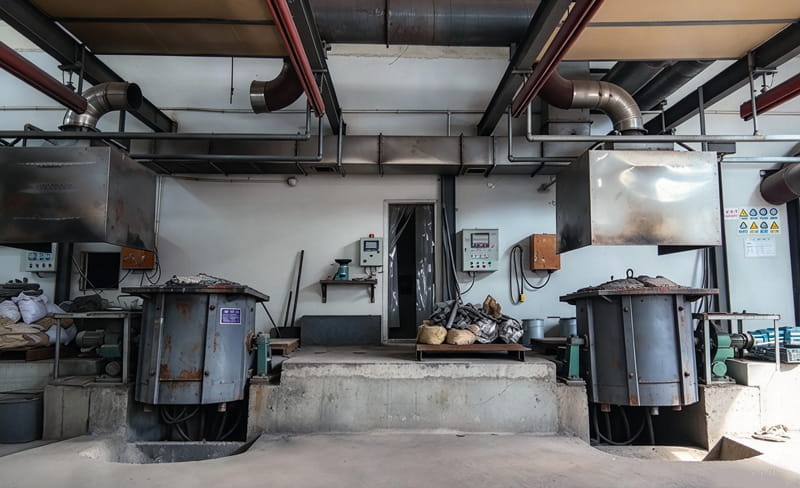
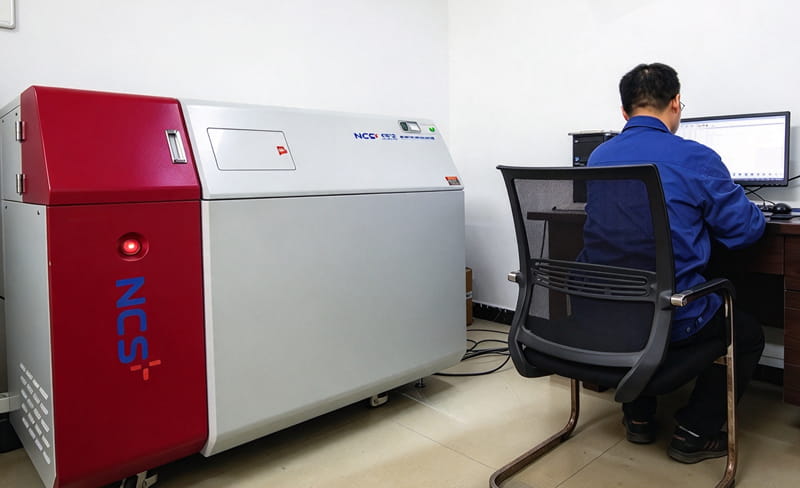
    La cáscara se calienta a 880–1000 °C mediante tostado a alta temperatura. Durante el calentamiento, se eliminan el agua, la cera residual y otros residuos de la carcasa, y el sol de sílice reacciona completamente (se sinteriza), mejorando aún más la resistencia de la carcasa. Se utiliza un horno de inducción de frecuencia media para fundir las materias primas (chatarra de acero con bajo contenido de carbono) y se añaden elementos de aleación dependiendo del grado del material para cada calor. Cuando la temperatura del acero fundido alcanza 1580–1640 °C, se puede verter. De acuerdo con las instrucciones del trabajo de fusión, el acero fundido se vierte de manera constante en el molde de la carcasa, y el acero fundido en el molde de la carcasa se puede manipular después de que se haya solidificado completamente durante 20–40 minutos.

  • 06
    06.Limpieza y corte

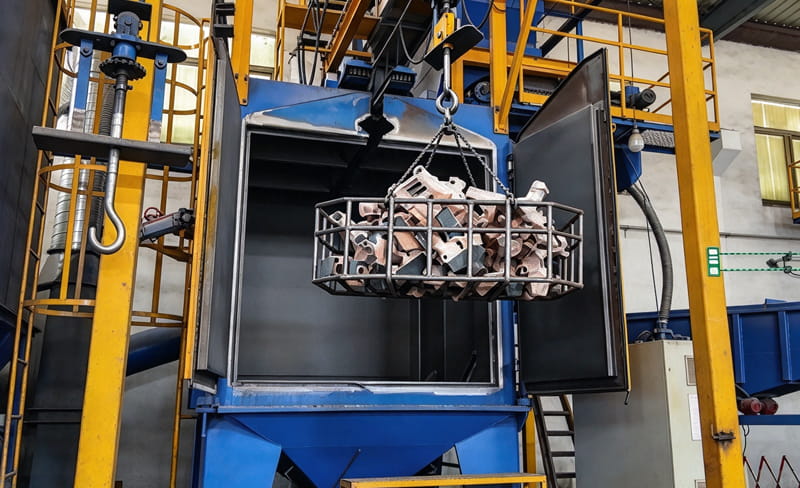
    Una vez que el metal vertido se ha solidificado y enfriado por completo, el molde de carcasa se coloca en un estante especial y se suspende en una máquina descascarilladora grande. La capa de arena en la superficie de la pieza fundida se elimina mediante granallado rápido con pellets de acero. Luego, la pieza fundida se corta con llama desde la barra de la puerta del conjunto del árbol.

  • 07
    07. Puerta de molienda y acabado

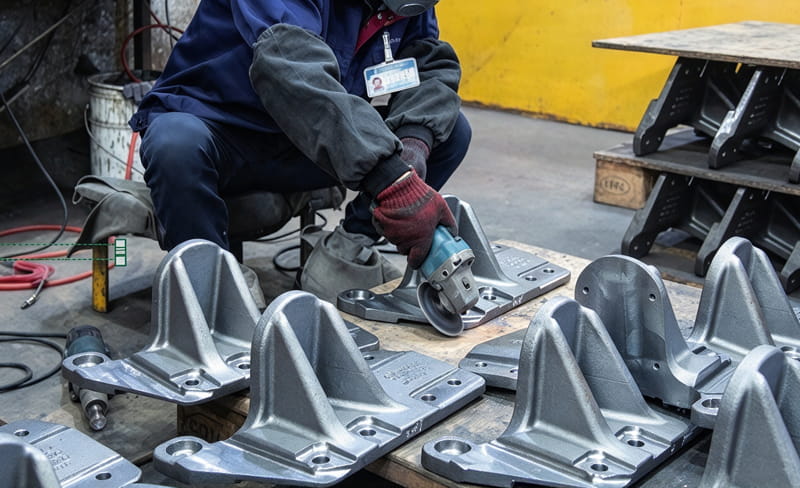
    Las raíces restantes de la colada en bruto se eliminan, principalmente mediante rectificado con muela abrasiva o mediante mecanizado. Este proceso se divide en molienda inicial y molienda de precisión. El rectificado no debe dañar el cuerpo de la pieza. El acabado posterior implica principalmente la reparación de cualquier defecto superficial que pueda existir en la pieza fundida, como agujeros de arena, agujeros de escoria, rebabas, protuberancias y deformaciones. Los métodos principales son el rectificado, la reparación de soldaduras, el conformado y el granallado. Después de pasar la inspección de apariencia, las piezas fundidas se transfieren a la línea de producción de tratamiento térmico para su tratamiento térmico mediante diferentes procesos.

Producción Proceso

  • 01
    Molde
  • 02
    Radiowax
  • 03
    Soldadura de conjuntos de piezas de cera
  • 04
    Cadena de cera
  • 05
    Fabricación automática de carcasas
  • 06
    Desparafinado
  • 07
    Calcinación
  • 08
    Casting
  • 09
    Casting
  • 10
    Checkout
  • 11
    Explosión de disparo
  • 12
    Polaco

Beneficios para los proyectos

A través de una fabricación personalizada y modular, ayudamos a los clientes a lograr: plazos de entrega más rápidos, mayor Eficiencia de instalación en el sitio, riesgo de construcción reducido, reutilización mejorada de equipos y valor del ciclo de vida

Contáctenos